Artykuł sponsorowany
Dlaczego źle wykonany otwór psuje montaż śrub, kotew i nitonakrętek w stali nierdzewnej
Montaż śruby, kotwy chemicznej lub nitonakrętki w elementach ze stali nierdzewnej często kończy się niepowodzeniem, mimo że z zewnątrz połączenie wydaje się wykonane poprawnie. O sukcesie i bezpieczeństwie całej konstrukcji decyduje w dużej mierze niewidoczna część systemu, czyli odpowiednio przygotowane gniazdo. Zbyt ciasny, niedokładny lub rozkalibrowany otwór osłabia mechanikę mocowania, co w krótkim czasie prowadzi do przedwczesnego zużycia albo całkowitej awarii złącza. Stal nierdzewna, ze względu na swoją specyfikę i skłonność do utwardzania się podczas obróbki, nie wybacza błędów warsztatowych. Prawidłowa obróbka skrawaniem stanowi fundament, bez którego elementy złączne nie osiągną swoich nominalnych parametrów wytrzymałościowych.
Jak średnica, prostopadłość i gładkość otworu wpływają na trwałość połączenia
Średnica otworu determinuje siłę docisku oraz tarcie w całym węźle konstrukcyjnym. Zgodnie z wytycznymi normy EN 1090-2 dla otworów normalnych luz technologiczny wynosi zazwyczaj +1 mm przy średnicach gwintów do M14. W przypadku wymiarów M16–M24 luz ten wzrasta do +2 mm. Oznacza to, że pod standardową śrubę M8 należy przygotować przelot o średnicy 9 mm. Takie parametry pozwalają na swobodne wprowadzenie trzpienia bez naruszania struktury materiału bazowego. Zbyt ciasne spasowanie wywołuje zakleszczenie na wczesnym etapie wkręcania. Powoduje to powstawanie niebezpiecznych zadziorów i stwarza ryzyko zerwania zwojów. Z kolei nadmiar przestrzeni wokół trzpienia obniża nośność cierną i przyspiesza proces luzowania się elementów pod wpływem wibracji.
Kolejnym ważnym aspektem jest prostopadłość wykonanego otworu względem powierzchni przylegania. Odchylenie osi prowadzi do jednostronnego dociskania łba śruby lub kołnierza nitonakrętki. Takie zjawisko generuje miejscowe naprężenia i zmniejsza odporność na siły ścinające. Gładkość wewnętrznych ścianek przelotu wpływa natomiast bezpośrednio na szczelność. Nierówności stawiają niepożądany opór przy montażu i często uniemożliwiają poprawne zaciśnięcie nitonakrętki w cienkościennym profilu.
Wybór odpowiedniego elementu mocującego zawsze zależy od grubości łączonych detali, dostępu do przestrzeni roboczej i wymagań obciążeniowych. W cienkich blachach z powodzeniem stosuje się nitonakrętki, które wymagają rygorystycznego trzymania wymiaru otworu. W masywnych profilach częściej wykorzystuje się systemy wklejane. Głębokość zakotwienia jest parametrem ściśle zależnym od konkretnego systemu i zaleceń zawartych w jego dokumentacji technicznej. Ograniczony dostęp jednostronny wyklucza klasyczne połączenia śrubowe przelotowe, wymuszając precyzyjną obróbkę pod mocowania ślepe.
Przygotowanie otworu wiertłami do stali i kontrola jakości montażu
Prawidłowa obróbka materiałów kwasoodpornych rozpoczyna się od rzetelnego doboru narzędzi. W tym procesie kluczową rolę odgrywają odpowiednio dobrane wiertła do stali, najczęściej w wariancie kobaltowym HSS-Co. Takie narzędzia utrzymują wysoką twardość ostrza nawet w podwyższonych temperaturach roboczych. Wiercenie w stali nierdzewnej wymusza stosowanie niskich prędkości obrotowych, stałego chłodzenia emulsją oraz równomiernego posuwu. Zbyt szybkie i suche skrawanie powoduje zgniot, czyli zjawisko nagłego utwardzenia powierzchniowego. Przegrzany materiał traci dokładność wymiarową, a sam otwór staje się owalny. To wyklucza centryczne wprowadzenie sworznia.
Wszelkie zadziory pozostawione na krawędziach utrudniają równe dociśnięcie płaskowników i wprowadzają fałszywy opór na kluczu dynamometrycznym. Narzędzie pomiarowe wskazuje osiągnięcie zadanego momentu obrotowego, podczas gdy energia została zużyta na zgniatanie nierówności. W elementach balustrad takie wady uniemożliwiają dokładne spasowanie detali, a powstające szczeliny przyspieszają korozję. Rozbity lub stożkowy kształt gniazda zmniejsza z kolei aktywną powierzchnię styku żywicy z podłożem. Brak równomiernej warstwy spoiwa obniża nośność mocowania chemicznego, czyniąc je podatnym na wyrwanie.
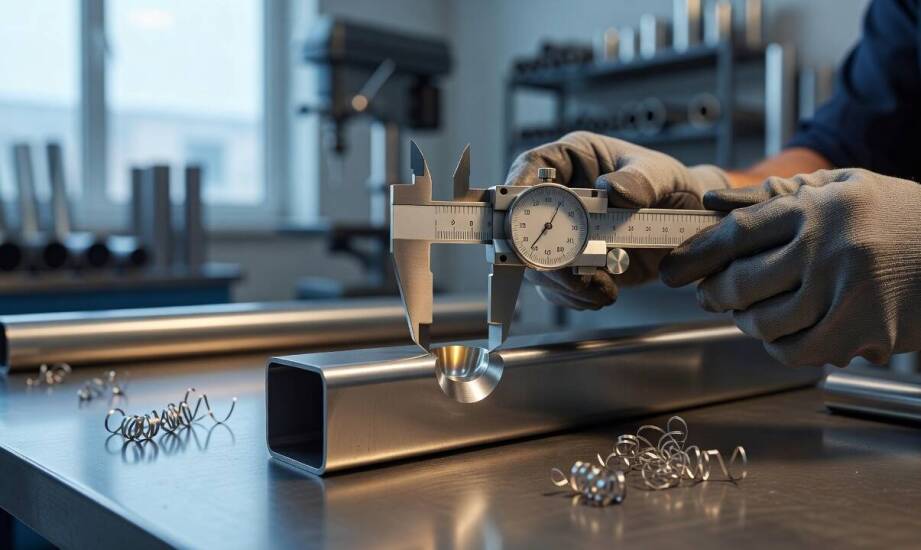
Rygorystyczna kontrola pasowania polega na sprawdzeniu średnicy kalibrowaną suwmiarką i weryfikacji kątów. Niezbędnym krokiem jest także dokładne odgratowanie obu krawędzi przelotu przy użyciu pogłębiaczy. Oczyszczenie przestrzeni z opiłków to wymóg konieczny przed aplikacją mas kotwiących. Monitorowanie parametrów przed montażem ogranicza liczbę kosztownych poprawek na budowie. W hurtowni POZ-INOX obserwuje się, że deklarowane parametry wytrzymałościowe łączników A2 i A4 są osiągalne wyłącznie w sytuacji precyzyjnego wykonania gniazda.
Trwałość i bezpieczeństwo każdego połączenia mechanicznego wynikają z precyzyjnego dopasowania otworu do elementu złącznego. Nawet atestowane pręty gwintowane nie spełnią swojego zadania, jeśli zostaną osadzone w niestarannie wywierconym lub zanieczyszczonym gnieździe. Przestrzeganie reżimu technologicznego obróbki stali nierdzewnej chroni wykonawców przed powstawaniem słabych punktów konstrukcyjnych. Kontrola zużycia narzędzi skrawających oraz weryfikacja wymiarów przed ostatecznym skręceniem detali eliminują większość poważnych błędów instalacyjnych. Dbałość o precyzyjną geometrię przelotów gwarantuje bezawaryjność balustrad i elementów nośnych pracujących pod obciążeniem.
Kategorie artykułów
Polecane artykuły
Jakie multimedialne materiały najlepiej wspierają samodzielną naukę języków romańskich?
Bezpieczeństwo użytkowania dzięki systemom przeciwdziałającym przytrzaśnięciu palców.
Optymalizacja pracy w ogrodzie dzięki spalinowym maszynom