Artykuł sponsorowany
Gdy gwint w cienkiej blasze trzeba odtworzyć bez klasycznej wkładki
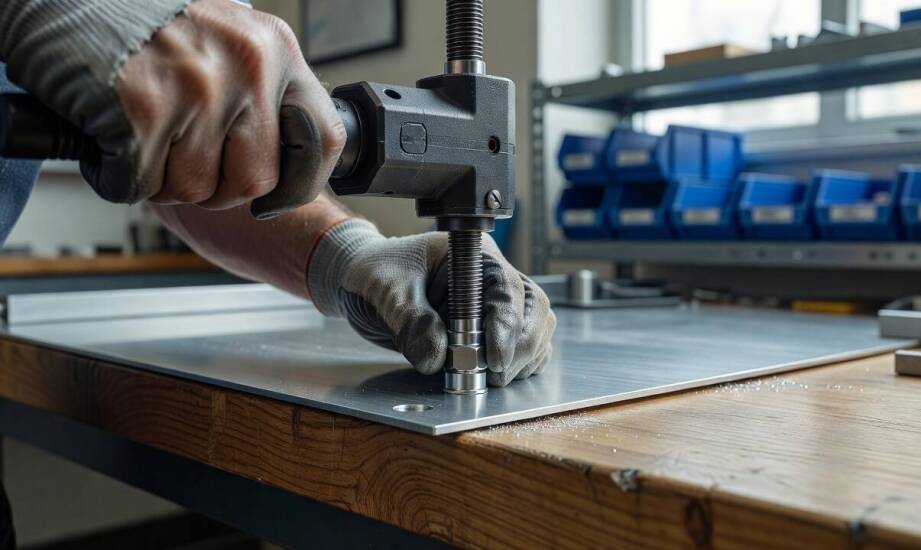
Zerwany gwint w cienkiej blasze uniemożliwia klasyczną naprawę, ponieważ materiał ma za małą grubość do utrzymania nowej powierzchni gwintowanej. Tradycyjne metody odbudowy połączenia zazwyczaj zawodzą, a cała konstrukcja traci pierwotną nośność. Wymusza to zastosowanie elementów złącznych, które potrafią wygenerować solidny punkt mocowania bez polegania na wewnętrznej strukturze cienkiej ścianki.
Dlaczego cienkie profile utrudniają naprawę gwintu?
Stalowe i aluminiowe blachy o grubości poniżej trzech lub czterech milimetrów nie zapewniają wystarczającej ilości materiału do bezpiecznego nagwintowania otworu. Konstrukcje te są zbyt podatne na zniekształcenia, by narzędzie mogło zebrać odpowiedni naddatek. Typowe wkładki gwintowe w wersji sprężynkowej lub wciskanej wymagają znacznie grubszej ścianki, aby prawidłowo zakleszczyć się w gnieździe podczas pracy. Nitonakrętka skutecznie eliminuje ten problem, ponieważ tworzy własny punkt gwintowany poprzez zagniecenie materiału od strony dostępnej, całkowicie omijając konieczność fizycznego dostępu do tylnej części elementu.
Proces montażu polega na bezpośrednim wprowadzeniu elementu do wywierconego otworu i ściśnięciu go dedykowanym narzędziem. Trzpień nitownicy z ogromną siłą ciągnie gwint do siebie, co wymusza rozprężenie cienkościennej tulei. Po drugiej stronie blachy powstaje szeroki kołnierz zaciskowy trwale unieruchamiający nakrętkę na powierzchni materiału. Gdy usuniemy trzpień maszyny, w profilu pozostaje wysoce wytrzymały gwint wewnętrzny gotowy do przyjęcia docelowej śruby.
Taki system instalacji sprawdza się najlepiej w zamkniętych profilach metalowych przy montażu balustrad, paneli osłonowych czy lekkiego osprzętu. W przypadku znacznie grubszych stalowych elementów konstrukcyjnych i skrajnie wysokich obciążeń optymalnym krokiem bywa po prostu przyspawanie klasycznej nakrętki. Z kolei powszechnie znane kotwy chemiczne służą wyłącznie do mocowania elementów w betonie oraz pełnym murze, dlatego w metalowych łączeniach blaszanych w ogóle nie znajdują uzasadnionego zastosowania.
Dobór parametrów i prawidłowe osadzenie nitonakrętek
Całkowite bezpieczeństwo złącza zależy od odpowiedniej średnicy gwintu, przypisanego zakresu zacisku oraz ostatecznego stopu metalu. Standardowe warianty pokrywają zazwyczaj zakres pracy od 0,5 do 3,0 milimetrów grubości podłoża, choć specjalistyczne modele rozprężne potrafią bezpiecznie zacisnąć się na materiałach osiągających nawet siedem milimetrów. Eksperci z hurtowni POZ-INOX wskazują przy tym, że do zewnętrznych prac w środowisku narażonym na wilgoć należy wybierać stal nierdzewną A2 lub A4. Chroni to punkt złączny przed błyskawiczną degradacją na skutek postępującej rdzy.
Właściwe przygotowanie samego gniazda mocującego wymaga użycia ostrego wiertła do metalu o precyzyjnie dobranej średnicy. Zgodnie ze standardowymi tabelami warsztatowymi dla gwintu M3 otwór musi wynosić 5 milimetrów, dla M4 jest to 6 milimetrów, dla M5 równe 7 milimetrów, a gwint M6 wymaga nawiercenia 9 milimetrów. Z kolei dla większych obciążeń gwint M8 potrzebuje 11 milimetrów, a M10 dokładnie 13 milimetrów. Gniazdo robocze musi pozostać absolutnie prostopadłe do powierzchni profilu i zachować luz montażowy na poziomie od 0,1 do 0,2 milimetra względem zewnętrznej krawędzi tulei.
Najczęstszy błąd podczas instalacji to wywiercenie zbyt luźnego otworu bez wcześniejszego punktowania metalu. Pusta przestrzeń powoduje niekontrolowane obracanie się nitonakrętki podczas dokręcania śruby, co całkowicie niweczy funkcję mocowania. Poważne usterki wywołuje również dobór nakrętki o zakresie zacisku wykraczającym poza rzeczywistą grubość ścianki. Jeśli krawędzie gniazda nie zostaną poprawnie wygładzone z wiórów przy użyciu frezu, kołnierz nie oprze się równomiernie na blasze, a cała struktura szybko straci swoją fabryczną sztywność.
Praca z niezwykle cienkimi elementami konstrukcyjnymi zmusza instalatora do skupienia się na samej technice utworzenia nowego gwintu. Prawidłowo dobrana i osadzona nitonakrętka tworzy wytrzymałe i wielokrotnie rozłączne połączenie nawet w profilach o grubości rzędu ułamka milimetra. Finalny sukces zależy w pełni od precyzyjnego nawiercenia podłoża i zachowania rygorystycznej osiowości pracy narzędzia w trakcie rozprężania tulei.
Kategorie artykułów
Polecane artykuły

Jakie multimedialne materiały najlepiej wspierają samodzielną naukę języków romańskich?

Bezpieczeństwo użytkowania dzięki systemom przeciwdziałającym przytrzaśnięciu palców.

Optymalizacja pracy w ogrodzie dzięki spalinowym maszynom
